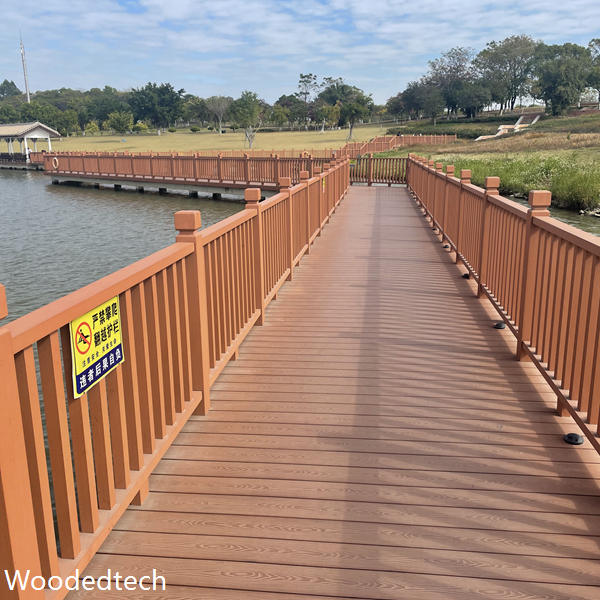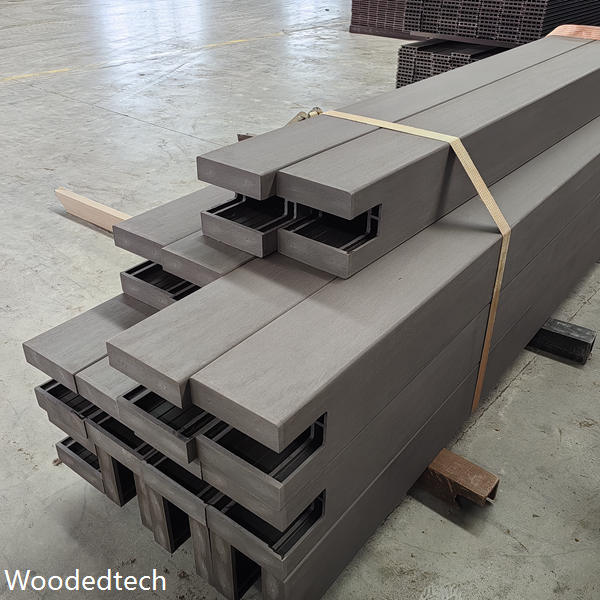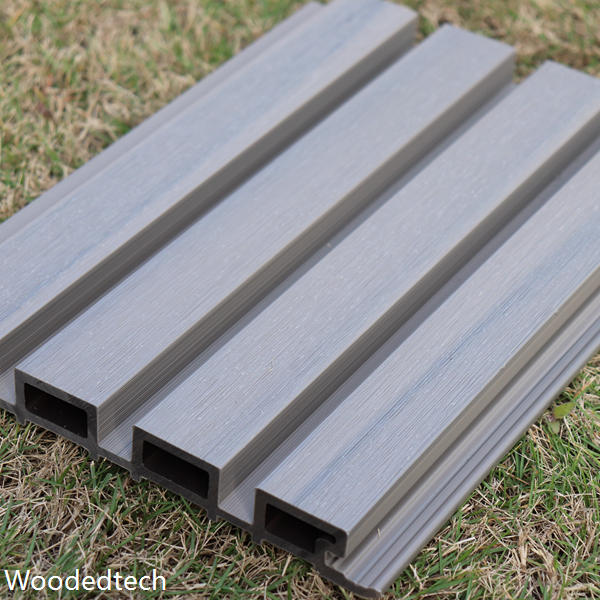
Panneau en bois WPC Extérieur: Du mélange à la qualité d'extrusion
Ensembles de contrôle de matière première Performance du panneau extérieur
En tant qu'ingénieur de contrôle de la qualité des matières premières dans une usine WPC extérieure professionnelle dans le Guangdong, je traite chaque commande extérieure de panneau de bois wpc comme un projet de contrôle de formulation plutôt qu'un simple travail d'extrusion.La durée de vie de la planche est largement déterminée avant que le premier kilogramme n’entre dans l’extrudeuse.La poudre de bois, le polymère, les additifs, les pigments et les modificateurs doivent fonctionner comme un système stable, car une petite variation de l'humidité, de la taille des particules ou du flux de fonte peut apparaître plus tard comme un gonflement, une décoloration de la couleur, une fissuration de surface ou une mauvaise rétention de la vis.
Notre inspection entrante commence par la documentation du fournisseur, l'identification par lots et des échantillons conservés.Nous vérifions la teneur en humidité, la teneur en cendres, la densité en vrac, la distribution des particules et la contamination visible dans la poudre de bois.La résine HDPE ou PVC est testée pour le comportement du flux de fusion, la densité et la cohérence de traitement.Chaque additif est vérifié par rapport à sa spécification, y compris la pureté et la teneur active.Ces enregistrements assurent la traçabilité d'un produit fini d'extérieur jusqu'aux lots de matières premières exacts utilisés pendant la production.
Structure de l'humidité et des particules de poudre de bois
La farine de bois donne à WPC son aspect naturel, sa rigidité et son caractère tactile, mais elle introduit également des variables biologiques et dimensionnelles.L'excès d'humidité crée de la vapeur pendant la préparation et l'extrusion.Cela peut produire des vides internes, des stries d'argent, des visages rugueux et des dimensions instables.Dans notre usine, la poudre de bois est normalement séchée à un niveau d'humidité contrôlé, généralement en dessous de 1 à 2 pour cent selon la formulation et l'équipement.Nous utilisons un analyseur d'humidité étalonné et confirmons des lectures inhabituelles par séchage au four d'un échantillon de laboratoire.
La taille des particules affecte à la fois la qualité de surface et la performance mécanique.Les fibres surdimensionnées peuvent provoquer des rugosités, des conduites de matrice et une faible dispersion, tandis que des fines excessives augmentent la surface et augmentent la demande de polymères.L'analyse du tamis est effectuée pour chaque lot entrant, la distribution cible étant adaptée à la conception du produit.Nous inspectons également la poudre pour l'écorce, les pierres, le métal et la coloration fongique.Une source de fibres stable permet de maintenir l'uniformité des couleurs, la pression d'extrusion et le couple de vis sur de longues séries de production.
Sélection de polymère pour la chaleur et la résistance à l'eau
Le HDPE est largement utilisé pour le WPC extérieur, car il offre une bonne résistance aux chocs, une faible absorption d'eau et une flexibilité appropriée pour les applications de terrasse, de revêtement et de clôture.Son indice de flux de fusion doit correspondre à la configuration de la vis et au chargement du bois.La résine avec un débit excessif peut réduire la résistance au profil, tandis que la résine avec un débit insuffisant peut provoquer une pression élevée, un mauvais mouillage des fibres et un remplissage incomplet de la filière.Nous comparons le certificat du fournisseur avec un test interne de flux de fusion et enquêtons sur tout lot en dehors de la plage de contrôle convenue.
Le WPC à base de PVC nécessite une gestion thermique plus étroite, car le PVC peut se dégrader s'il est surchauffé ou maintenu trop longtemps dans le baril.Le choix du stabilisateur, le niveau de cisaillement et le temps de séjour reçoivent donc une attention particulière.Que la formulation utilise du HDPE ou du PVC, la compatibilité des polymères avec le système de couplage est essentielle.Un réseau de fibres correctement mouillé améliore la résistance à la flexion, le maintien de la vis et la résistance au mouillage et au séchage répétés.Les échantillons de laboratoire sont conditionnés avant les essais afin que les résultats reflètent l'environnement de service extérieur prévu.
Additifs, pigments et protection contre les altérations
Les additifs déterminent le comportement du composé pendant le traitement et l'exposition à l'extérieur.Les lubrifiants régulent la libération de la matrice et réduisent le couple, mais une lubrification excessive peut affaiblir la liaison entre le bois et le polymère.Les stabilisateurs de traitement protègent la résine pendant l'historique de la chaleur.Les absorbeurs UV et les stabilisateurs de lumière d'amine entravés réduisent la photodégradation, la crate de surface et la perte de couleur.Des biocides peuvent être nécessaires lorsque l'application et la réglementation locale exigent une protection contre la croissance des moisissures.Chaque dosage est pesé par un système d'alimentation contrôlé plutôt que par une estimation visuelle.
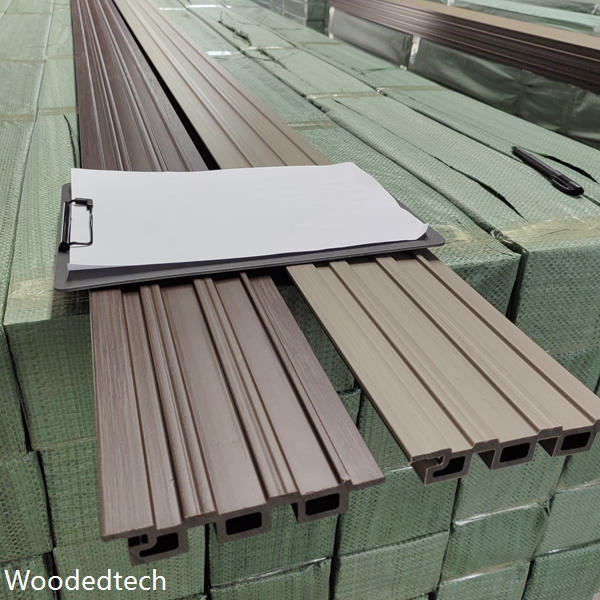
Les pigments doivent être compatibles avec la résine, la température et l'emballage d'altération.Les pigments d'oxyde de fer fournissent généralement des tons de terre stables, tandis que les pigments organiques mal sélectionnés peuvent s'estomper rapidement sous forte exposition aux ultraviolets.Nous inspectons les concentrés de couleur pour la dispersion et comparons les plaques de production à un échantillon principal approuvé à l'aide d'un compteur de couleur.L'altération accélérée, telle que l'exposition à l'arc de xénon selon une méthode ASTM ou ISO convenue, permet d'évaluer le changement de couleur et la détérioration de la surface avant qu'une formulation ne soit libérée pour une utilisation en extérieur.
Inspection de l'extrusion et rejet de produit
Pendant l'extrusion, les opérateurs enregistrennennes les températures du baril, la température de la matrice, la vitesse de la vis, la vitesse d'alimentation, la pression de fusion, le couple et les conditions de refroidissement.Une augmentation soudaine de la pression peut indiquer une poudre humide, une contamination ou une mauvaise dispersion.Une tendance à la baisse de la pression peut signaler un sous-alimentage ou un mélange instable.Nous prélevans des échantillons de premier arrêt après que la ligne atteigne l'équilibre thermique, puis inspectons les dimensions, le poids par mètre, la couleur, le brillant, la texture de surface et la géométrie du profil.Les dimensions critiques sont mesurées avec des étriers et des jauges calibrées à des intervalles définis.
Les panneaux WPC finis sont testés par rapport aux spécifications du projet et aux normes de produit pertinentes, y compris la norme EN 15534, le cas échéant, et les exigences de performance référencées par ASTM D7031 et ASTM D7032 pour le bois d'oeuvre et le terrassement composites.Selon l'application, les vérifications comprennent l'absorption d'eau, le gonflement de l'épaisseur, la résistance à la flexion, la résistance aux chocs, le retrait de vis, la dilatation thermique et les intempéries accélérées.Un extérieur en panneau de bois wpc devrait également passer une inspection visuelle pour les fissures, les vides, le délamination et le gaufrage incohérent.La publication dépend de résultats documentés, et non de l'apparence seule, garantissant que les concepteurs, les installateurs et les acheteurs internationaux reçoivent un produit avec des performances prévisibles en conditions réelles en plein air.