Panel de madera WPC exterior: de la mezcla a la calidad de la extrusión
El control de la materia prima establece el rendimiento de los paneles exteriores
Como ingeniero de control de calidad de materia prima en una fábrica profesional de WPC al aire libre en Guangdong, trato cada orden exterior del panel de madera wpc como un proyecto de control de formulación en lugar de un simple trabajo de extrusión.La vida útil de la junta se determina en gran medida antes de que el primer kilogramo entre en la extrusora.El polvo de madera, el polímero, los aditivos, los pigmentos y los modificadores deben funcionar como un sistema estable, porque una pequeña variación en la humedad, el tamaño de la partícula o el flujo de fusión puede aparecer más tarde como hinchamiento, desvanecimiento del color, agrietamiento de la superficie o mala retención del tornillo.
Nuestra inspección entrante comienza con la documentación del proveedor, la identificación del lote y las muestras retenidas.Comprobamos el contenido de humedad, el contenido de cenizas, la densidad aparente, la distribución de partículas y la contaminación visible en el polvo de madera.La resina HDPE o PVC se prueba para el comportamiento del flujo de fusión, la densidad y la consistencia del procesamiento.Cada aditivo se verifica con respecto a su especificación, incluyendo pureza y contenido activo.Estos registros proporcionan trazabilidad desde un producto exterior terminado hasta los lotes exactos de materia prima utilizados durante la producción.
Humedad y estructura de partículas de polvo de madera
La harina de madera le da a WPC su aspecto natural, rigidez y carácter táctil, pero también introduce variables biológicas y dimensionales.El exceso de humedad crea vapor durante la composición y extrusión.Eso puede producir vacíos internos, rayas de plata, caras rugosas y dimensiones inestables.En nuestra fábrica, el polvo de madera normalmente se seca a un nivel de humedad controlado, comúnmente por debajo del 1 al 2 por ciento dependiendo de la formulación y el equipo.Utilizamos un analizador de humedad calibrado y confirmamos lecturas inusuales mediante el secado en horno de una muestra de laboratorio.
El tamaño de partícula afecta tanto a la calidad de la superficie como al rendimiento mecánico.Las fibras de gran tamaño pueden causar rugosidad, líneas de troquel y dispersión débil, mientras que los finos excesivos elevan el área superficial y aumentan la demanda de polímero.El análisis de tamiz se lleva a cabo para cada lote entrante, con la distribución objetivo adaptada al diseño del producto.También inspeccionamos el polvo en busca de corteza, piedras, metal y manchas fúngicas.Una fuente de fibra estable ayuda a mantener la uniformidad del color, la presión de extrusión y el par de torsión del tornillo a través de largos recorridos de producción.
Selección de polímero para resistencia al calor y al agua
El HDPE es ampliamente utilizado para WPC al aire libre porque ofrece una buena resistencia al impacto, baja absorción de agua y flexibilidad adecuada para aplicaciones de cubiertas, revestimientos y esgrima.Su índice de flujo de fusión debe coincidir con la configuración del tornillo y la carga de madera.La resina con flujo excesivo puede reducir la resistencia del perfil, mientras que la resina con flujo insuficiente puede causar alta presión, mala mojar la fibra y el llenado incompleto de la matriz.Comparamos el certificado de proveedor con una prueba de flujo de fusión interno e investigamos cualquier lote fuera del rango de control acordado.
El WPC a base de PVC requiere una gestión térmica más estricta porque el PVC puede degradarse si se sobrecalienta o se mantiene demasiado tiempo en el barril.Por lo tanto, la selección de estabilizadores, el nivel de corte y el tiempo de residencia reciben una atención cercana.Ya sea que la formulación use HDPE o PVC, la compatibilidad del polímero con el sistema de acoplamiento es esencial.Una red de fibra correctamente mojada mejora la resistencia a la flexión, la sujeción de los tornillos y la resistencia a la humectación y secado repetidas.Los especímenes de laboratorio se acondicionan antes de las pruebas para que los resultados reflejen el entorno de servicio exterior previsto.
Aditivos, pigmentos y protección contra la meteorización
Los aditivos determinan cómo se comporta el compuesto durante el procesamiento y la exposición al aire libre.Los lubricantes regulan la liberación de la matriz y reducen el par, pero la lubricación excesiva puede debilitar la unión entre la madera y el polímero.Los estabilizadores de procesamiento protegen la resina durante la historia del calor.Los absorbentes de UV y los estabilizadores de luz de amina impedida reducen la fotodegradación, la tiza superficial y la pérdida de color.Los biocidas pueden ser requeridos cuando la aplicación y las regulaciones locales exigen protección contra el crecimiento de moho.Cada dosis se pesa mediante un sistema de alimentación controlada en lugar de añadirse mediante estimación visual.
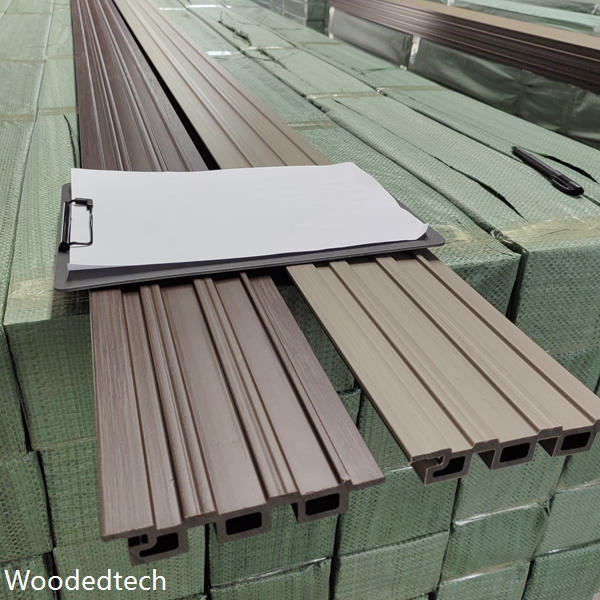
Los pigmentos deben ser compatibles con el paquete de resina, temperatura e meteorización.Los pigmentos de óxido de hierro generalmente proporcionan tonos tierra estables, mientras que los pigmentos orgánicos mal seleccionados pueden desaparecer rápidamente bajo una fuerte exposición ultravioleta.Inspeccionamos los concentrados de color para la dispersión y comparamos las placas de producción con una muestra maestra aprobada utilizando un medidor de color.La meteorización acelerada, como la exposición al arco de xenón bajo un método ASTM o ISO acordado, ayuda a evaluar el cambio de color y el deterioro de la superficie antes de que se se fije una formulación para uso en exteriores.
Inspección de extrusión y liberación de producto
Durante la extrusión, los operadores registran las temperaturas del cilindro, la temperatura de la matriz, la velocidad del tornillo, la velocidad de alimentación, la presión de fusión, el par y las condiciones de enfriamiento.Un aumento repentino de la presión puede indicar polvo húmedo, contaminación o mala dispersión.Una tendencia de caída de la presión puede indicar la subalimentación o una mezcla inestable.Tomamos muestras de primera salida después de que la línea alcanza el equilibrio térmico, luego inspeccionamos las dimensiones, el peso por metro, el color, el brillo, la textura de la superficie y la geometría del perfil.Las dimensiones críticas se miden con pinzas calibradas y calibres a intervalos definidos.
Los paneles WPC terminados se prueban con la especificación del proyecto y los estándares de productos relevantes, incluida la norma EN 15534, cuando sea aplicable, y los requisitos de rendimiento a los que se refieren ASTM D7031 y ASTM D7032 para madera y cubierta compuesta.Dependiendo de la aplicación, los controles incluyen absorción de agua, hinchamiento del espesor, resistencia a la flexión, resistencia al impacto, extracción de tornillo, expansión térmica y meteorización acelerada.Un exterior de panel de madera wpc también debe pasar la inspección visual de grietas, huecos, deslaminación y estampado inconsistente.La liberación depende de los resultados documentados, no de la apariencia sola, asegurando que los diseñadores, instaladores y compradores internacionales reciban un producto con un rendimiento predecible en condiciones reales al aire libre.